-
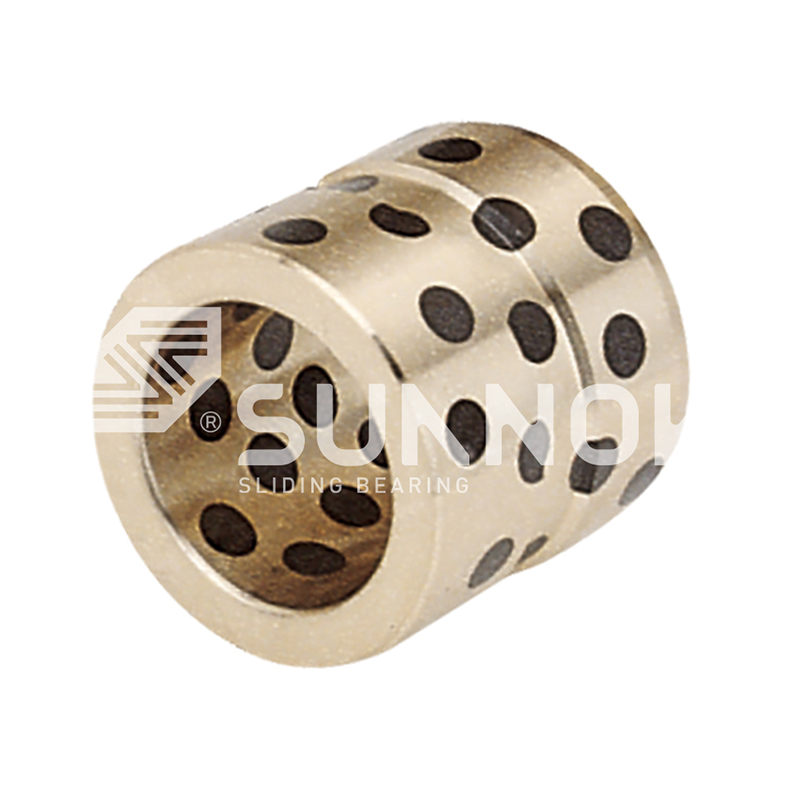 แบริ่งหล่อลื่นของแข็ง JDB ตลับลูกปืนคู่มืออีเจ็คเตอร์ JGB Oilless ทองเหลืองอุณหภูมิสูง
-
 แบริ่งหล่อลื่นของแข็ง JDB หน้าแปลนเดียวหล่อลื่นตัวเองบูชบรอนซ์กราไฟท์เสียบแบริ่งแขนเลื่อน JEFW
-
 แบริ่งหล่อลื่นของแข็ง JDB T-Slot Guide แผ่นสไลด์บรอนซ์หล่อลื่นในตัว, แผ่นสวม Oilless บรอนซ์ฝังตัว JSOL
-
 แบริ่ง bimetallic ที่เก็บน้ำมัน 200 # B บุชชิ่งโลหะผสมทองแดงผสมทองแดง, บุชแบริ่งเลื่อนคอมโพสิตเหล็ก - ทองแดง
-
 แบริ่ง bimetallic ที่เก็บน้ำมัน Self-Lubricating 200# P20 Steel Graphite Insert Wear Plate / Steel Oilless Wear Strip
-
 แบริ่ง bimetallic ที่เก็บน้ำมัน 200#P10 Steel Graphite Insert Wear Plate / Oilless Wear Plate With 2 Counter‑sink Holes
-
 แบริ่ง sf-1 oilless การหล่อลื่นด้วยตนเอง SF-1T Metal Gear Pump Bearing Bushings Bushings
-
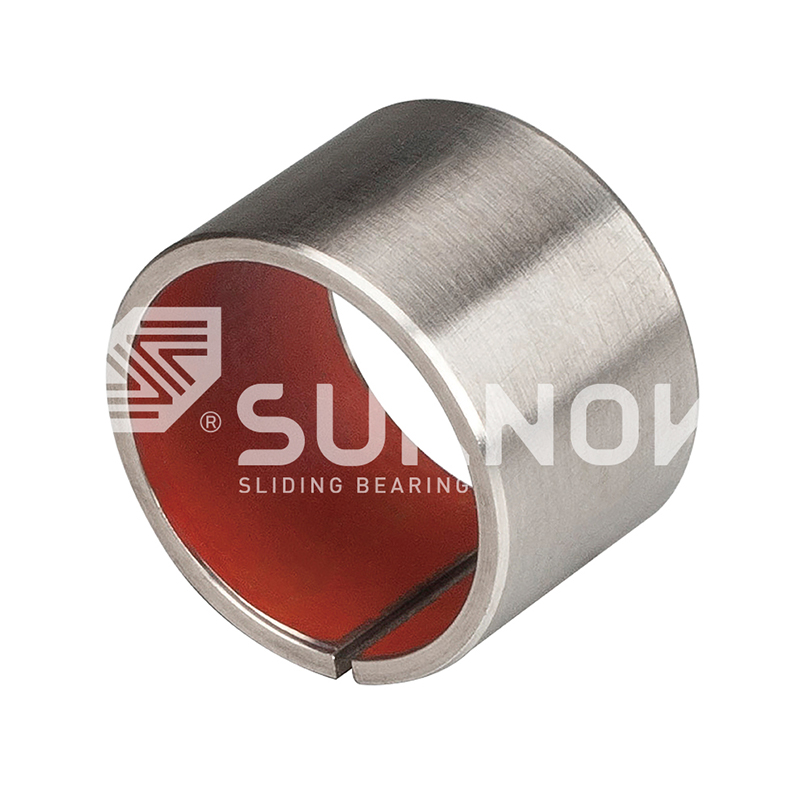 แบริ่ง sf-1 oilless SF-1S การหล่อลื่นด้วยตนเองสแตนเลสบูชแบริ่ง-การบำรุงรักษาฟรีการใช้อุณหภูมิสูง


การผลิตบูชบรอนซ์หล่อลื่นด้วยตนเอง: อธิบายการหล่อการเผาผนึกและการฝัง
ข่าวอุตสาหกรรม-วิศวกรดึงบุชชิ่งที่เสียออกจากตัวกด: เจาะเป็นรอย เปลือกด้านนอกแสดงรอยที่ครูด และไม่เคยระบุสายการหล่อลื่น ชิ้นส่วนทดแทนต้องใช้งานได้โดยไม่ต้องใช้น้ำมัน ซึ่งโดยทั่วไปหมายถึงบุชชิ่งบรอนซ์แบบหล่อลื่นในตัวเอง อย่างไรก็ตาม ประสิทธิภาพของมันจะได้รับการตัดสินใจก่อนที่จะถึงสายการประกอบ — ในโรงหล่อและเตาเผาซินเทอร์ริ่ง
เส้นทางการผลิตสี่เส้นทางครอบคลุมเกือบทุกบูชบรอนซ์หล่อลื่นในตัวในตลาด: การหล่อแบบแรงเหวี่ยง การหล่อแบบต่อเนื่อง การหล่อแม่พิมพ์โลหะ และการเผาผนึกด้วยผง แต่ละโครงสร้างสร้างโครงสร้างวัสดุที่แตกต่างกัน และโครงสร้างดังกล่าวจะกำหนดความสามารถในการรับน้ำหนัก พฤติกรรมการสึกหรอ ความคงตัวของขนาด และต้นทุน
เหตุใดกระบวนการผลิตจึงตัดสินประสิทธิภาพของบุชชิ่ง
บุชชิ่งไม่ได้เป็นเพียงท่อทองแดงที่มีรูเท่านั้น กระบวนการผลิตจะกำหนดขนาดเกรน ความพรุน และพันธะระหว่างเมทริกซ์กับสารหล่อลื่นที่เป็นของแข็ง บรอนซ์หล่อมีความหนาแน่นและแข็งแรง โดยมีเม็ดหยาบที่ทนทานต่อแรงกระแทก ต้องมีช่องใส่ปลั๊กสำหรับหล่อลื่น บรอนซ์เผาบนหลังเหล็กเริ่มต้นจากผง ดังนั้นจึงควบคุมความพรุนที่สามารถกักเก็บน้ำมันหรือสารหล่อลื่นที่เป็นของแข็งภายในชั้นนั้นได้ บุชชิ่งสีบรอนซ์ที่ห่อไว้เริ่มต้นจากแถบ ซึ่งทำให้บาง เบา และประหยัด แต่จำกัดความสามารถในการรับน้ำหนัก
กล่าวโดยสรุปคือกระบวนการคือข้อกำหนด กำหนดภาระ ความเร็ว ความแข็งของเพลา และพื้นที่ว่างก่อน จากนั้นเลือกกระบวนการที่ตรงกัน
กระบวนการหล่อบูชบรอนซ์
สำหรับบูชงานหนักและมีเส้นผ่านศูนย์กลางขนาดใหญ่ การหล่อคือแนวทางที่กำหนดไว้ มีการใช้สามวิธีในการผลิต และแต่ละวิธีก็มีลายเซ็นทางโลหะวิทยาของตัวเอง
การหล่อแบบแรงเหวี่ยง
บรอนซ์หลอมเหลวถูกเทลงในแม่พิมพ์เหล็กที่หมุนได้ แรงเหวี่ยงหนีศูนย์จะกดโลหะออกด้านนอก ทำให้พื้นผิวด้านนอกกระชับขึ้นขณะเดียวกันก็บังคับให้ออกไซด์และสารเจือปนที่เบากว่าเข้าหารู ซึ่งจะถูกดึงออกระหว่างการตัดเฉือน ชั้นนอกที่ได้จะมีความหนาแน่น เนื้อละเอียด และทนทานต่อความล้า ซึ่งทำให้การหล่อแบบแรงเหวี่ยงเป็นกระบวนการที่ต้องการสำหรับบุชชิ่งผนังหนาที่ต้องเผชิญกับแรงกระแทกและค่า PV สูง ซึ่งเป็นเส้นทางที่เราใช้สำหรับผลิตภัณฑ์เช่น JDB600 บูชหล่อลื่นในตัวสีบรอนซ์หล่อ โดยที่เมทริกซ์สีบรอนซ์จะรับภาระของโครงสร้างและช่องที่กลึงจะยึดสารหล่อลื่น
 ขายส่ง JDB-600 Cast Self-Lubricating Bronze Guide Bushing Bearing ซัพพลายเออร์ Zhejiang Shuangnuo Bearing Technology Co., Ltd. คือจีน JDB-600 Cast Self-Lubricating Bronze Guide Bushing Bearing ซัพพลายเออร์ บริษัท W... ดูผลิตภัณฑ์ →
การหล่ออย่างต่อเนื่อง
ในการหล่อแบบต่อเนื่อง ทองสัมฤทธิ์จะถูกหลอมและดึงผ่านแม่พิมพ์กราไฟท์ที่ระบายความร้อนด้วยน้ำ การแข็งตัวเป็นไปอย่างรวดเร็วและควบคุมได้ ทำให้แท่งมีเกรนละเอียดสม่ำเสมอและมีความพรุนต่ำมาก การหล่อแบบกลมอย่างต่อเนื่องเป็นจุดเริ่มต้นมาตรฐานสำหรับบุชชิ่งที่กลึงจากสต็อกแท่ง เนื่องจากข้อบกพร่อง เช่น ช่องหดตัวและการแยกส่วนนั้นพบได้น้อยมาก เมื่อการดำเนินการผลิตต้องการคุณสมบัติทางเคมีและทางกลที่สม่ำเสมอตลอดระยะเวลาที่ยาวนาน การหล่อแบบต่อเนื่องจึงเป็นทางเลือกที่ปลอดภัยกว่า
การหล่อแม่พิมพ์โลหะ
สำหรับรูปทรงที่เรียบง่ายและกระบวนการผลิตที่คำนึงถึงต้นทุน สามารถเททองแดงลงในแม่พิมพ์เหล็กถาวรหรือเหล็กหล่อได้โดยตรง เครื่องมือมีราคาไม่แพงและคุณภาพพื้นผิวเป็นที่ยอมรับ แต่โครงสร้างของเกรนมีความสม่ำเสมอน้อยกว่าการหล่อแบบแรงเหวี่ยงหรือการหล่อแบบต่อเนื่อง และความต้านทานต่อความล้าต่ำกว่า การหล่อแม่พิมพ์โลหะเหมาะที่สุดกับบุชชิ่งมาตรฐานที่มีความต้องการรับน้ำหนักปานกลาง
ไม่ว่าเส้นทางการหล่อจะเป็นอย่างไร งานช่องว่างยังคงต้องอาศัยการตัดเฉือนเพื่อให้ได้รูปทรงสุดท้าย การกลึง การคว้าน และการรีมจะทำให้รูมีระดับความคลาดเคลื่อนที่ระบุ — โดยทั่วไปคือ H7 สำหรับการสวมพอดี — และการตกแต่งพื้นผิวด้วยเครื่องจักรจะควบคุมความเร็วของฟิล์มสารหล่อลื่นแข็งที่ก่อตัวบนเพลา หากคุณต้องการดูรายละเอียดเชิงปฏิบัติอย่างละเอียดยิ่งขึ้น เราได้สรุปไว้แล้ว วิธีการผลิตบูชบรอนซ์หล่อในสภาพแวดล้อมโรงหล่อจริง .
การฝังสารหล่อลื่นที่เป็นของแข็งลงในเมทริกซ์บรอนซ์
เมื่อหล่อและกลึงบรอนซ์บรอนซ์แล้ว หน้าตลับลูกปืนจะถูกเจาะหรือกัดด้วยรูปแบบช่องที่กำหนด จากนั้นช่องเหล่านี้จะเต็มไปด้วยปลั๊กสารหล่อลื่นชนิดแข็ง ซึ่งโดยปกติแล้วกราไฟท์จะผสมกับผงโลหะ และในบางเกรดจะมีโมลิบดีนัมไดซัลไฟด์ รูปแบบปลั๊กไม่ได้ตกแต่งไว้: ความลึก เส้นผ่านศูนย์กลาง และระยะห่างคำนวณจากขีดจำกัด PV และรอบการทำงานของตลับลูกปืน การครอบคลุมพื้นที่น้ำมันหล่อลื่นโดยทั่วไปคือ 20% ถึง 35% ของพื้นผิวเลื่อน
ในระหว่างการรันอิน ปลั๊กจะถ่ายเทฟิล์มบางๆ ไปยังเพลา ฟิล์มนั้นไม่ใช่พื้นผิวทองแดง แต่มีหน้าสัมผัสแบบเลื่อน นี่คือเหตุผลว่าทำไมบูชแบบหล่อลื่นในตัวจึงทำงานได้ดีภายใต้ความเร็วต่ำและการเคลื่อนที่เป็นระยะๆ ซึ่งฟิล์มน้ำมันนั้นบำรุงรักษาได้ยาก เงื่อนไขสองประการมีความสำคัญอย่างยิ่งต่อการสร้างฟิล์ม: เพลาควรมีความแข็งสูงกว่า 45 HRC ประมาณ และพื้นผิวควรอยู่ที่ Ra 0.4 ถึง 0.8 ไมครอน เพลาที่อ่อนหรือหยาบจะกัดปลั๊กก่อนที่ฟิล์มถ่ายโอนจะคงตัว
การจัดวางปลั๊กตามโซนรับน้ำหนักของแบริ่ง ตัวอย่างเช่น บุชชิ่งหน้าแปลนจะรับปลั๊กทั้งที่รูและหน้าหน้าแปลน เนื่องจากพื้นผิวรับแรงสร้างส่วนต่อประสานแบบเลื่อนของตัวเอง ในการใช้งานแม่พิมพ์และระบบอัตโนมัติ เช่น บูชหล่อลื่นแข็ง JDB650 ใช้หลักการฝังนี้เพื่อให้คำแนะนำโดยไม่ต้องบำรุงรักษาที่ตำแหน่งตัวดีดตัวและตัวนำทาง
 ขายส่ง JDB650 บูชทองเหลืองหล่อลื่นในตัวซัพพลายเออร์ตลับลูกปืน Oilless, คอมพ์ Zhejiang Shuangnuo Bearing Technology Co., Ltd. คือจีน JDB650 บูชทองเหลืองหล่อลื่นตัวเองซัพพลายเออร์ตลับลูกปืน Oilless, บริษัท เรา... ดูผลิตภัณฑ์ →
การเผาผนึก: บุชชิ่งไบเมทัลลิกหนุนด้วยเหล็ก
ไม่ใช่ทุกบูชแบบหล่อลื่นตัวเองจะเริ่มต้นจากการหล่อเปล่า โลหะวิทยาแบบผงสร้างชิ้นส่วนให้แตกต่างออกไป: เหล็กรองที่มีชั้นบรอนซ์ที่มีรูพรุนเผาทับอยู่
ลำดับการผลิตตรงไปตรงมา แผ่นเหล็กจะถูกทำความสะอาด เคลือบด้วยผงโลหะผสมทองแดง แล้วผ่านเตาเผาที่อุณหภูมิการเผาผนึกภายใต้บรรยากาศที่มีการควบคุม อนุภาคผงจะเกาะติดกันและเกาะกับเหล็ก ทำให้เกิดความพรุนที่ควบคุมได้ หลังจากการเผาผนึก แถบจะถูกรีดจนถึงความหนาขั้นสุดท้าย และรูขุมขนจะถูกชุบด้วยน้ำมันหรือเต็มไปด้วยสารหล่อลื่นที่เป็นของแข็ง ผลลัพธ์ที่ได้คือบุชชิ่งที่ผสมผสานความแข็งแรงของโครงสร้างของเปลือกเหล็กเข้ากับลักษณะการเสียดสีของชั้นเลื่อนสีบรอนซ์
บูชเสริมด้วยเหล็กนั้นบางกว่าแบบหล่อมากและต้องอาศัยการรบกวนที่พอดีในรูตัวเรือน เป็นโซลูชั่นมาตรฐานสำหรับปั๊มไฮดรอลิก ปั๊มเกียร์ คอมเพรสเซอร์ และชิ้นส่วนยานยนต์ที่มีพื้นที่จำกัด ที่ ตลับลูกปืนโลหะคู่สำหรับยึดน้ำมัน 200-B เป็นตัวอย่างที่ดีของโครงสร้างนี้ โดยมีสารหล่อลื่นที่เป็นของแข็งกระจายตัวโดยตรงในชั้นเผาผนึก
 ขายส่ง 200#B แบริ่ง Bimetallic ที่ยึดน้ำมัน (เหล็กสำรอง Copper Sinter Wi Zhejiang Shuangnuo Bearing Technology Co., Ltd. คือจีน 200 # B แบริ่ง Bimetallic ที่ยึดน้ำมัน (ตัวเผาทองแดงที่หนุนด้วยเหล็กพร้อม L... ดูผลิตภัณฑ์ →
ความแตกต่างที่สำคัญจากบรอนซ์หล่อคือความพรุน ชั้นเผาผนึกทำหน้าที่เป็นแหล่งกักเก็บสารหล่อลื่น บรอนซ์หล่อไม่มีรูพรุนที่เป็นประโยชน์ ดังนั้นจึงต้องจ่ายสารหล่อลื่นโดยใช้ปลั๊ก ข้อเสียคือชั้นเผาผนึกบางและทนทานต่อการโหลดที่ขอบและการปนเปื้อนน้อยกว่าผนังหล่อแข็ง
บูชแบบพัน: ทางเลือกที่เบากว่า
สำหรับการบรรทุกน้ำหนักเบาและปานกลาง บุชชิ่งแบบพันให้เส้นทางที่รวดเร็วและประหยัด แถบทองสัมฤทธิ์ที่มีปลั๊กกราไฟท์แบบกดไว้ล่วงหน้าจะถูกรีดให้เป็นรูปทรงทรงกระบอกและขึ้นรูปตามเส้นผ่านศูนย์กลางที่เสร็จแล้ว ความหนาของผนังมีขนาดเล็ก โดยทั่วไปคือ 1 ถึง 2.5 มม. และบุชชิ่งจะขึ้นอยู่กับรูตัวเรือนเพื่อรองรับ บุชชิ่งแบบห่อกดเข้าได้ง่ายและมีราคาถูกกว่าแบบหล่ออื่นๆ แต่ไม่สามารถจับคู่แบบหล่อในด้านความต้านทานแรงกระแทกหรือความสามารถในการรับน้ำหนักได้ โดยจะเลือกได้ดีที่สุดเมื่อน้ำหนัก ต้นทุน และความเร็วในการประกอบมีมากกว่าข้อกำหนดสำหรับงานหนัก
การควบคุมคุณภาพทั่วทั้งสายการผลิต
สิ่งที่แยกบุชชิ่งที่เชื่อถือได้ออกจากความล้มเหลวก่อนกำหนดคือวินัยในการตรวจสอบในแต่ละขั้นตอน ในโรงหล่อของเรา ความร้อนทุกครั้งจะถูกวิเคราะห์ด้วยสเปกโตรมิเตอร์ในสามขั้นตอน: ก่อนการเท ในระหว่างการเท และในการหล่อที่เสร็จแล้ว ลำดับนั้นจับดีบุกทองแดงหรือทองเหลืองเกรดนอกเกรดก่อนที่จะกลายเป็นก้านทำคะแนนในสนาม
ผู้ซื้อควรขอหลักฐานเดียวกันกับที่พวกเขาต้องการจากส่วนประกอบที่สำคัญใดๆ เช่น รายงานองค์ประกอบทางเคมี ค่าคุณสมบัติทางกล และบันทึกมิติ หากซัพพลายเออร์สามารถให้ผลการทดสอบจากห้องปฏิบัติการอิสระได้ก็ยิ่งดีเท่านั้น สำหรับชิ้นส่วนที่ไม่ได้มาตรฐาน การควบคุมขนาดมีความสำคัญมากกว่านั้น เนื่องจากความพอดีได้รับการออกแบบร่วมกับชิ้นส่วน เรากล่าวถึงด้านการปฏิบัติของสิ่งนี้ในคำแนะนำของเรา บูชบรอนซ์แบบกำหนดเองที่มีขนาดและความคลาดเคลื่อนที่ไม่ได้มาตรฐาน .
เปรียบเทียบเส้นทางการผลิตทั้ง 4 เส้นทาง
ตารางด้านล่างนี้คือการเปรียบเทียบการส่งบอลครั้งแรก ใช้ตัวเลือกนี้เพื่อเลือกตัวเลือกกระบวนการก่อนที่จะพูดคุยกับผู้ผลิต
| กระบวนการ | โครงสร้างวัสดุ | รูปแบบบูชทั่วไป | ความสามารถในการรับน้ำหนัก | เหมาะที่สุดกับ |
|---|---|---|---|---|
| การหล่อแบบแรงเหวี่ยง | เปลือกนอกมีเนื้อละเอียดละเอียด | บูชทรงกระบอกและหน้าแปลนผนังหนา | สูง | เครื่องจักรกลหนัก เครื่องอัด แรงกระแทก |
| การหล่ออย่างต่อเนื่อง | เม็ดละเอียดสม่ำเสมอ ความพรุนต่ำมาก | สต็อกบาร์กลึงเป็นขนาดที่กำหนดเอง | สูง | ดำเนินการผลิตยาวนาน คุณภาพสม่ำเสมอ |
| การหล่อแม่พิมพ์โลหะ | ความหนาแน่นเพียงพอ เม็ดสม่ำเสมอน้อยลง | รูปทรงมาตรฐานอย่างง่าย | ปานกลาง-สูง | ชิ้นส่วนมาตรฐานที่คำนึงถึงต้นทุน |
| ไบเมทัลลิกเผาผนึก | ชั้นบรอนซ์ที่มีรูพรุนยึดติดกับเหล็ก | ปลอกหุ้มผนังบางและบูชหน้าแปลน | ปานกลาง-สูง | ไฮดรอลิกส์ เกียร์ปั๊ม ยานยนต์ |
| ห่อทองสัมฤทธิ์ | แถบรีดพร้อมปลั๊กกราไฟท์แบบกด | ปลอกและหน้าแปลนแบบผนังบาง | ปานกลาง | โหลดเบาถึงปานกลาง ประกอบต้นทุนต่ำ |
การออกแบบแบบหล่อและแบบเผาก็มีอายุต่างกันเช่นกัน ชั้นซินเทอร์สึกหรอได้อย่างราบรื่นแต่บาง บรอนซ์หล่อมีอายุการใช้งานยาวนานกว่าภายใต้สภาวะที่มีการเสียดสีและมีการรับน้ำหนักที่คมตัดสูง ข้อมูลโดยละเอียดเกี่ยวกับการแลกเปลี่ยนนี้มีอยู่ในการเปรียบเทียบของเรา บูชบรอนซ์เผาและหล่อมีอายุยืนยาว .
สิ่งที่ต้องมองหาจากผู้ผลิตบุชชิ่ง
เริ่มจากข้อสรุป: เลือกผู้ผลิตที่ควบคุมวัสดุตั้งแต่การหลอมไปจนถึงการเจาะที่เสร็จแล้ว โรงงานที่หลอมทองสัมฤทธิ์ของตัวเอง หล่อ แล้วจึงเครื่องจักรที่ไซต์งานเดียวกันสามารถลดระยะเวลาในการผลิตและลดความเสี่ยงในการซื้อทองแดงที่ไม่ทราบคุณภาพจากแหล่งภายนอกได้
ซัพพลายเออร์แบบครบวงจรควรจะสามารถแสดงสิ่งต่อไปนี้แก่คุณได้:
- ความสามารถในการหลอมและการหล่อภายในบริษัท เหมาะอย่างยิ่งสำหรับกระบวนการหมุนเหวี่ยง ต่อเนื่อง และกระบวนการแม่พิมพ์โลหะ
- การกลึง CNC การคว้าน และการกัดสำหรับขนาดสำเร็จรูปและการตกแต่งพื้นผิว
- การตรวจสอบสเปกโตรมิเตอร์ของสารเคมีในทุกความร้อน
- เข้าถึงรายงานการทดสอบในห้องปฏิบัติการอิสระสำหรับส่วนประกอบและคุณสมบัติทางกล
- บันทึกประสบการณ์เกี่ยวกับขนาด ความคลาดเคลื่อน และรูปแบบปลั๊กที่ไม่ได้มาตรฐาน
ระดับการควบคุมนั้นคือสิ่งที่ช่วยให้ชิ้นส่วนซีรีส์การหล่อลื่นแข็งของ JDB สามารถหล่อจากโลหะผสมแบบกำหนดเองและกลึงให้มีพิกัดความเผื่อที่แน่นหนาภายในสัปดาห์การผลิตเดียวกัน นอกจากนี้ยังเป็นข้อแตกต่างระหว่างบุชชิ่งที่เหมาะกับเมื่อมาถึงและบุชชิ่งที่ต้องปรับปรุงในสายการประกอบของคุณ
ข้อมูลจำเพาะที่แท้จริงของบุชชิ่งบรอนซ์แบบหล่อลื่นในตัวเองเขียนขึ้นโดยกระบวนการผลิต กำหนดภาระ ความเร็ว ความแข็งของเพลา และพื้นที่ว่างก่อน ต่อไปให้ตรงกับกระบวนการ จากนั้นสอบถามซัพพลายเออร์ถึงหลักฐานเดียวกันกับที่คุณต้องการจากส่วนประกอบที่สำคัญใดๆ เช่น เคมี กลศาสตร์ และมิติ ลำดับนั้นจะทำให้คุณมีบุชชิ่งที่อยู่ได้นานกว่าเครื่องจักรที่มันปกป้อง
ติดต่อเรา //
มีคำถาม? ติดต่อกลับ!
Zhejiang Shuangnuo Bearing Technology Co. , Ltd. มีความเชี่ยวชาญในการผลิตผลิตภัณฑ์แบริ่งบูลอัลลอย
ลิงค์ด่วน
สินค้าที่เกี่ยวข้อง
ติดต่อ
- เพิ่ม: หมายเลข 69, Tingyao East Road, เขตอุตสาหกรรมเมือง Ganyao, Jiashan County, มณฑลเจ้อเจียง, จีน, จีน
- โทรศัพท์: +86-15957371801
- โทรสาร: +86-0573-84038630
- อีเมล:
© 2024 Zhejiang Shuangnuo Bearing Technology Co. , Ltd.
ตลับลูกปืนโลหะผสมทองแดงที่กำหนดเอง
