-
 แบริ่งหล่อลื่นของแข็ง JDB JFB650 เมตริกออยฟรีแบริ่งหน้าแปลนกลมสีบรอนซ์หล่อลื่นตัวเอง
-
 แบริ่งหล่อลื่นของแข็ง JDB ตลับลูกปืนปลอกทองเหลืองกราไฟท์แบบฝังหน้าแปลนคู่ บูชทองเหลืองแบบไม่ต้องบำรุงรักษาสูง GB61 NAAMS
-

-
 แบริ่งหล่อลื่นของแข็ง JDB หน้าแปลนขั้นบันไดหล่อลื่นตัวเองบูชบรอนซ์กราไฟท์เสียบแบริ่งแขนเลื่อน JOSG
-
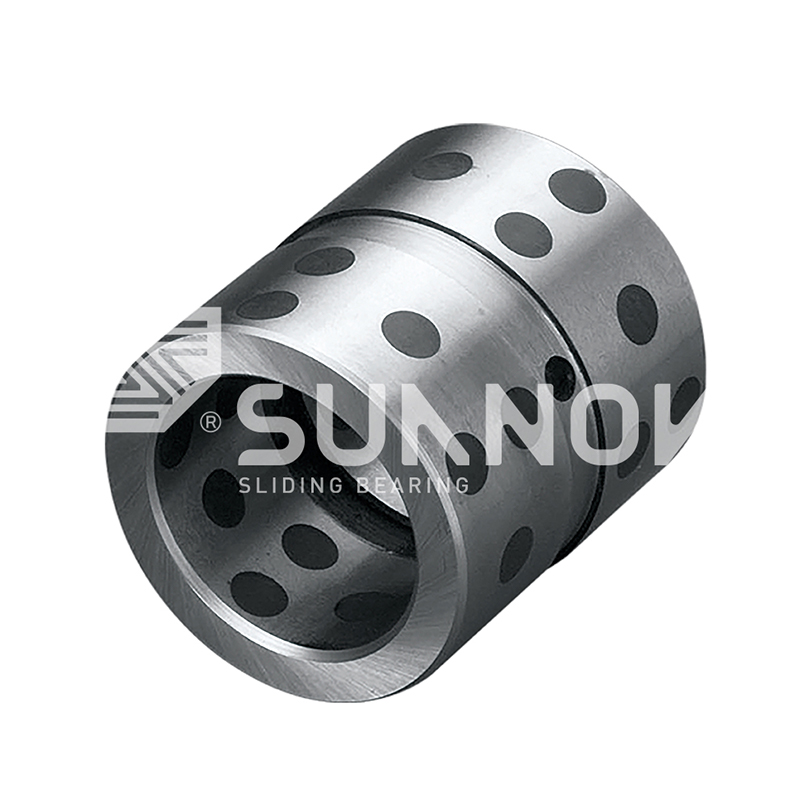 แบริ่งหล่อลื่นของแข็ง JDB JDB-5 บูช Oilless ที่ใช้เหล็ก, บูชเหล็กที่ใส่กราไฟท์
-
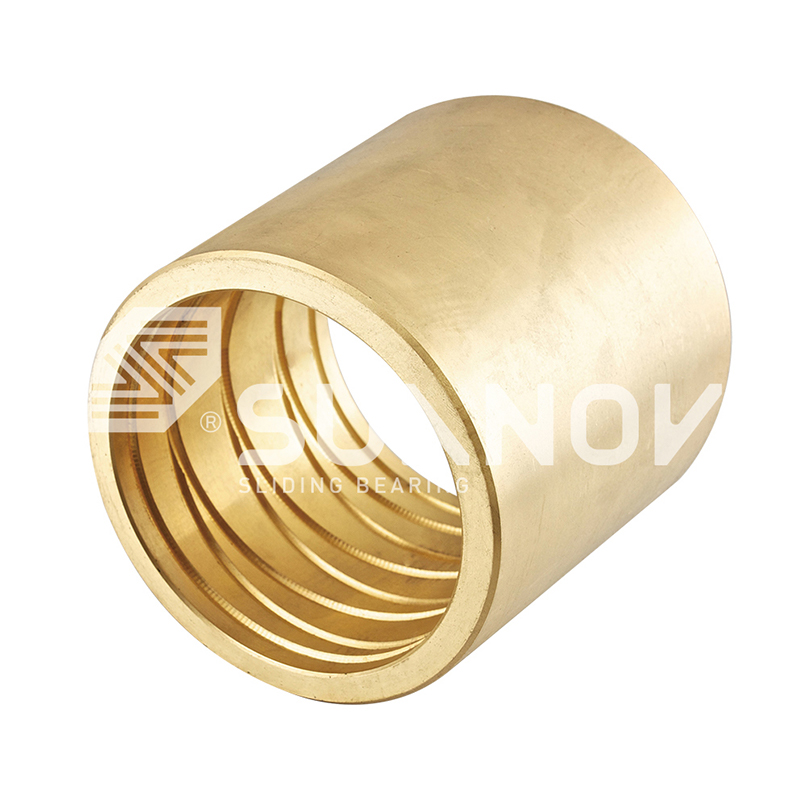 JDB-600 การคัดเลือกแบริ่งบรอนซ์ บูชบรอนซ์ JDB-600 พร้อมร่องน้ำมันเกลียวภายใน, บูชร่องน้ำมันบรอนซ์ดีบุก
-

-
 แบริ่งหล่อลื่นขอบเขต SF-2 SF-2SP ขนาดตัวชี้วัดการหล่อลื่นขนาดตัวชี้วัดด้วยตนเองพร้อม PTFE


การผลิตบูชบรอนซ์หล่อลื่นตัวเองแบบ OEM: กระบวนการ วัสดุ และคู่มือการควบคุมคุณภาพ
ข่าวอุตสาหกรรม-วิศวกรซ่อมบำรุงแม่พิมพ์ที่โรงงานปั๊มขึ้นรูปยานยนต์ดึงบุชชิ่งนำอีเจ็คเตอร์ที่สึกหรอและพบว่าหมายเลขชิ้นส่วนถูกยกเลิก การเปลี่ยนทดแทนจะต้องตรงกับรูเดิม ความสูงหน้าแปลนเท่ากัน และระยะเวลาซ่อมบำรุงที่นานกว่าของเดิม เมื่อถึงจุดนั้น งานจะหยุดเป็นการสั่งซื้อชิ้นส่วนอะไหล่และกลายเป็นโครงการผลิตบูชบรอนซ์หล่อลื่นตัวเองของ OEM: แบบร่าง กรณีโหลด และข้อกำหนดเฉพาะของวัสดุที่ซัพพลายเออร์ต้องแปลงเป็นส่วนประกอบที่เสร็จสมบูรณ์และตรวจสอบย้อนกลับได้ ผู้ผลิตผู้เชี่ยวชาญ เช่น Zhejiang Shuangnuo Bearing Technology Co., Ltd. จัดการห่วงโซ่ทั้งหมด ตั้งแต่การหลอมโลหะผสมไปจนถึงการตัดเฉือนขั้นสุดท้าย
การผลิตบูชบรอนซ์แบบหล่อลื่นในตัวเองแบบ OEM หมายถึงการผลิตบูชตามข้อกำหนดทางวิศวกรรมดั้งเดิมของลูกค้า แทนที่จะจัดหามาตรฐานแค็ตตาล็อก โดยครอบคลุมเกรดโลหะผสม ประเภทสารหล่อลื่นที่เป็นของแข็ง และการกระจายตัว ความคลาดเคลื่อนของขนาด ผิวสำเร็จ และเอกสารการทดสอบที่พิสูจน์ว่าชิ้นส่วนตรงตามแบบ
10 ปี ของการวิจัยและพัฒนาอย่างต่อเนื่องเกี่ยวกับโลหะผสมทองแดงที่หล่อลื่นในตัวเอง
80 เครื่องกลึง CNC เครื่องกลึง และแมชชีนนิ่งเซ็นเตอร์ภายในบริษัท
0.05-0.12 ค่าสัมประสิทธิ์แรงเสียดทานแห้งของบรอนซ์ที่ฝังกราไฟท์
200 เมกะปาสคาล อัตราการโหลดคงที่ทั่วไปสำหรับเกรดบรอนซ์หล่อ
อะไรเป็นตัวกำหนดบูชบรอนซ์หล่อลื่นตัวเองของ OEM
บูชบรอนซ์หล่อลื่นตัวเองของ OEM ถูกกำหนดโดยข้อกำหนด ไม่ใช่ตามขนาดของมัน ความแตกต่างจากบุชชิ่งมาตรฐานคือคุณลักษณะที่สำคัญทุกประการ ตั้งแต่องค์ประกอบทางเคมีไปจนถึงการลบมุมขอบ ได้รับการแก้ไขบนแบบร่างและตรวจสอบเทียบกับมัน
ลักษณะสำคัญของข้อกำหนด OEM
- เกรดโลหะผสมที่มีองค์ประกอบทางเคมีควบคุม เช่น ดีบุกบรอนซ์ อะลูมิเนียมบรอนซ์ หรือทองเหลือง
- ประเภทสารหล่อลื่นที่เป็นของแข็ง (กราไฟต์ โมลิบดีนัมไดซัลไฟด์ หรือที่คล้ายกัน) และรูปแบบช่องในผนังลูกปืน
- ความคลาดเคลื่อนมิติสำหรับรู เส้นผ่านศูนย์กลางภายนอก ความยาว และตำแหน่งหน้าแปลน
- ข้อกำหนดด้านการตกแต่งพื้นผิว การรักษาขอบ และความสะอาดที่ช่วยปกป้องฟิล์มถ่ายโอน
- ข้อมูลการยอมรับ: ใบรับรองวัสดุ ผลการทดสอบทางกล และรายงานการตรวจสอบจากบุคคลที่สาม
คำนิยาม
การผลิตบูชบรอนซ์แบบหล่อลื่นตัวเองของ OEM คือการผลิตบูชบรอนซ์ที่มีสารหล่อลื่นแข็งฝังอยู่ ซึ่งผลิตตามข้อกำหนดเดิมของผู้ซื้อ และตรวจสอบผ่านการควบคุมองค์ประกอบ การตรวจสอบขนาด และการทดสอบที่จัดทำเป็นเอกสาร
เมื่อชิ้นส่วนถูกผลิตด้วยวิธีนี้ ผู้ซื้อจะควบคุมผลลัพธ์ เมื่อผลิตจากตัวอย่างที่สวมใส่หรือรายการขนาดในแค็ตตาล็อก ซัพพลายเออร์จะควบคุมผลลัพธ์และการคาดการณ์อายุการใช้งานจะกลายเป็นการคาดเดา
สามเส้นทางการผลิต: หล่อ, เผา, ห่อ
เส้นทางการผลิตสามเส้นทางครอบคลุมบูชบรอนซ์หล่อลื่นตัวเองของ OEM เกือบทั้งหมด: การหล่อแบบต่อเนื่องหรือแบบแรงเหวี่ยง การเผาผนึกบนแผ่นรองเหล็ก และการพันด้วยทองแดง
| เส้นทาง | วิธีการทำ | โลหะผสมทั่วไป | การใช้งานที่เหมาะสมที่สุด |
| หล่อบรอนซ์ | หลอมละลายโดยการหล่อแบบต่อเนื่องหรือแบบแรงเหวี่ยง จากนั้นจึงกลึง | ดีบุกบรอนซ์, อลูมิเนียมบรอนซ์, ทองเหลือง | รับแรงกระแทกสูง ผนังหนา เส้นผ่านศูนย์กลางใหญ่ งานสั่งทำพิเศษปริมาณน้อย |
| ไบเมทัลลิกเผาผนึก | ผงทองแดงเผาบนแผ่นรองเหล็ก จากนั้นจึงเสร็จสิ้น | ชั้นทองแดงบนเหล็กพร้อมสารหล่อลื่นที่เป็นของแข็งกระจายตัว | ผนังบาง การผลิตจำนวนมาก แรงเสียดทานสม่ำเสมอ การวิ่งที่คำนึงถึงต้นทุน |
| ห่อด้วยสีบรอนซ์ | แถบสีบรอนซ์พร้อมช่องใส่สารหล่อลื่นรีดเป็นกระบอกสูบที่เสร็จแล้ว | แถบสีบรอนซ์พร้อมปลั๊กกราไฟท์ | โหลดเบาถึงปานกลาง ส่งเร็ว เจาะง่าย |
เส้นทางการแคสต์มีอิทธิพลเหนือเมื่อแอปพลิเคชันต้องการผนังหนา การรบกวนที่หนักหน่วง หรือมีรูปทรงที่ไม่ได้มาตรฐาน ในการหล่ออย่างต่อเนื่อง โลหะผสมจะแข็งตัวในส่วนควบคุมก่อนการตัดเฉือน ซึ่งจะทำให้วัสดุมีความหนาแน่นและมีการกระจายกราไฟท์สม่ำเสมอ สำหรับผู้ซื้อที่ต้องการเส้นทางนี้ เจ้อเจียงซวงนัวผลิต JDB600 ตลับลูกปืนหล่อลื่นตัวเองสีบรอนซ์หล่อ เป็นสายผลิตภัณฑ์เฉพาะ
 ขายส่ง JDB-600 Cast Self-Lubricating Bronze Guide Bushing Bearing ซัพพลายเออร์ Zhejiang Shuangnuo Bearing Technology Co., Ltd. คือจีน JDB-600 Cast Self-Lubricating Bronze Guide Bushing Bearing ซัพพลายเออร์ บริษัท W... ดูผลิตภัณฑ์ →
บูชไบเมทัลลิกเผาผนึกใช้แผ่นรองเหล็กเพื่อความแข็งแรงของโครงสร้างและชั้นทองแดงเผาผนึกเพื่อประสิทธิภาพการเลื่อน เหมาะกับการออกแบบผนังบางที่ผลิตในปริมาณมาก ที่ ตลับลูกปืนไร้น้ำมัน SF1 พร้อมชั้นทองแดงเผาผนึก ผลิตโดยบริษัทในเครือนี้และมีการใช้กันอย่างแพร่หลายในเครื่องจักรไฮดรอลิกและทั่วไป
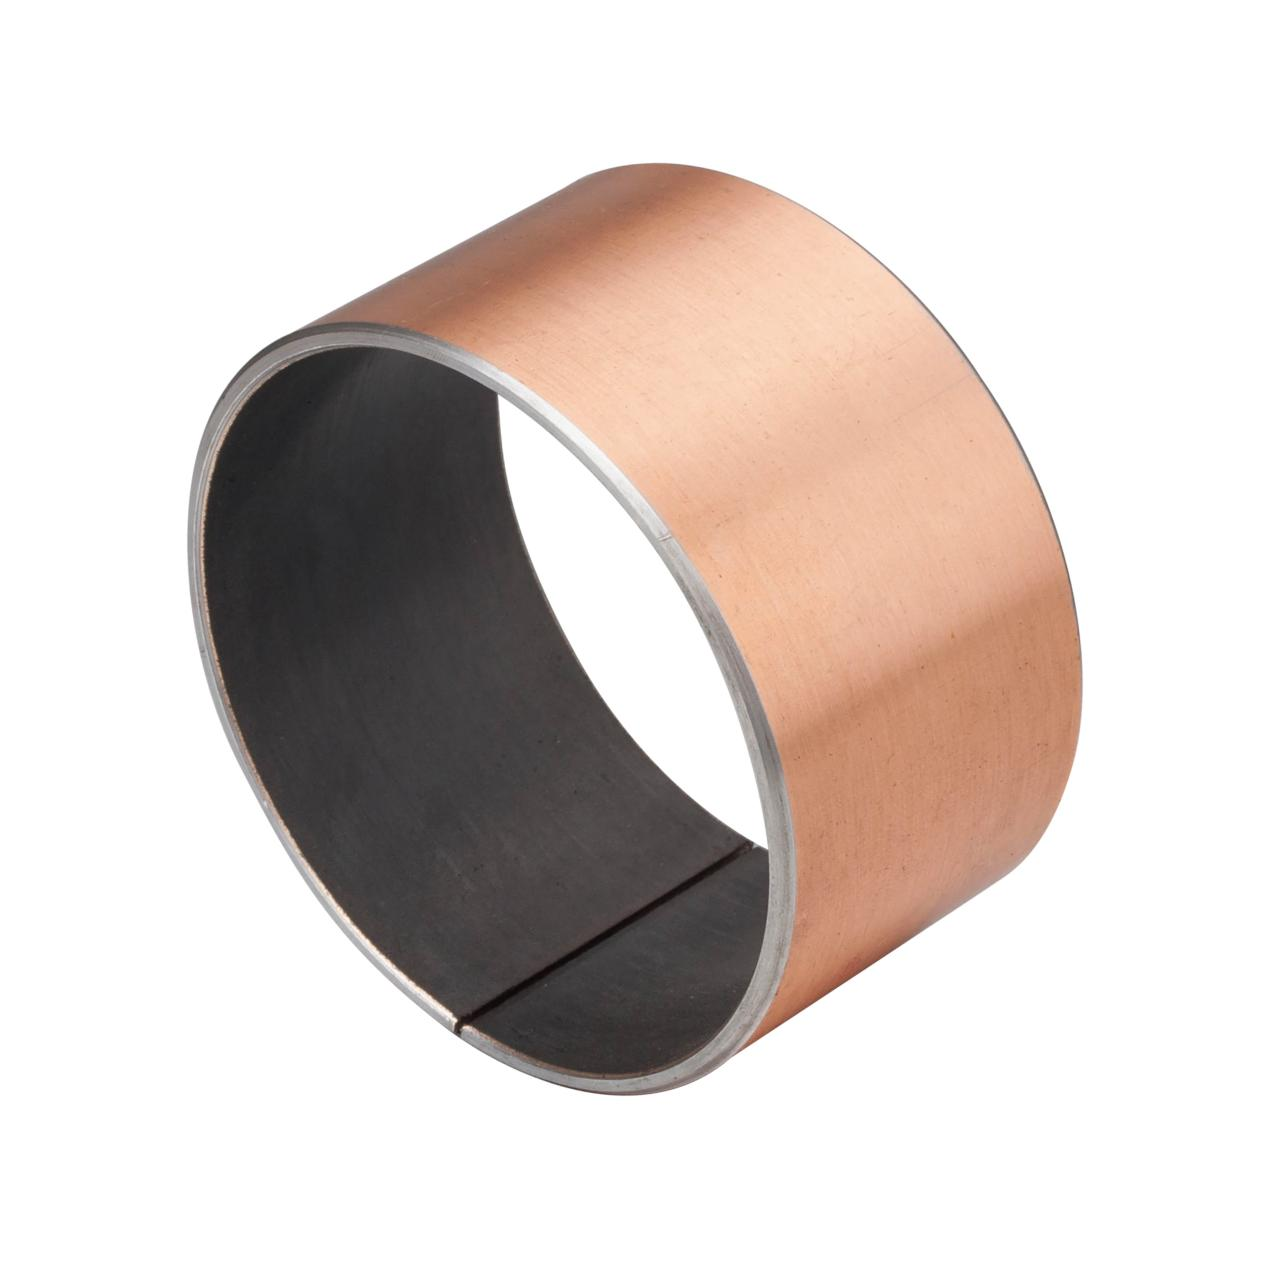 ตลับลูกปืนหล่อลื่นตัวเอง SF-1 ที่ไม่ต้องบำรุงรักษาขายส่งสำหรับการใช้งานหนัก Zhejiang Shuangnuo Bearing Technology Co., Ltd. เป็นตลับลูกปืนหล่อลื่นตัวเอง SF-1 ที่ไม่ต้องบำรุงรักษาของจีนสำหรับการใช้งานหนัก - ต่ำ... ดูผลิตภัณฑ์ →
บูชสีบรอนซ์แบบห่อหุ้มถูกสร้างขึ้นจากวัสดุแถบ ซึ่งทำให้ห่วงโซ่การผลิตสั้นลงและลดต้นทุนสำหรับชิ้นส่วนทรงกระบอกที่ตรงไปตรงมา
สำหรับเกรดการหล่อ โลหะผสมจะถูกหลอม เท และกลึงขึ้นรูป สารหล่อลื่นที่เป็นของแข็งถูกกดลงในรูหรือร่องที่เจาะในการทำงานแยกกัน สำหรับเกรดที่มีการเผาผนึกและแบบห่อ สารหล่อลื่นจะถูกสร้างขึ้นในโครงสร้างวัสดุระหว่างการขึ้นรูป
การเลือกน้ำมันหล่อลื่นโลหะผสมและของแข็ง
การเลือกโลหะผสมจะกำหนดเพดานโหลดและอุณหภูมิ การเลือกน้ำมันหล่อลื่นที่เป็นของแข็งจะกำหนดพฤติกรรมการเสียดสีและการสึกหรอ เลือกโลหะผสมก่อน จากนั้นจึงปรับน้ำมันหล่อลื่นให้เข้ากับสภาพแวดล้อม
ตระกูลโลหะผสมและขีดจำกัดของพวกเขา
ดีบุกบรอนซ์เป็นค่าเริ่มต้นสำหรับความต้านทานการสึกหรอและความสามารถในการแปรรูปภายใต้แรงปานกลาง อลูมิเนียมบรอนซ์มีความแข็งแรงสูงกว่าและต้านทานการยึดติดที่ดีกว่าภายใต้สภาวะที่หนักหน่วงหรือมีฤทธิ์กัดกร่อน ทองเหลืองมีต้นทุนที่ต่ำกว่าและตัดเฉือนง่าย ซึ่งทำให้น่าสนใจสำหรับการใช้งานนำทางที่โหลดไม่มาก
สารหล่อลื่นที่เป็นของแข็งในบูชบรอนซ์
กราไฟท์เป็นสารหล่อลื่นฝังตัวที่พบมากที่สุด มันคงความเสถียรในอากาศที่อุณหภูมิประมาณ 400 C และก่อตัวเป็นฟิล์มถ่ายโอนอย่างต่อเนื่องบนแกน โมลิบดีนัมไดซัลไฟด์ทำงานได้ดีกว่าในสภาพแวดล้อมสุญญากาศหรือก๊าซแห้ง ซึ่งกราไฟต์สูญเสียแรงเสียดทานต่ำ รูปแบบกระเป๋า ไม่ว่าจะเป็นรูเจาะ ร่อง หรือตาข่ายทอ จะเป็นตัวกำหนดความเร็วที่ฟิล์มจะสร้างขึ้นใหม่หลังจากการเช็ด
แผนภูมิด้านล่างเปรียบเทียบพิกัดโหลดคงที่ทั่วไปตามเส้นทางการผลิต ค่าที่แน่นอนขึ้นอยู่กับความหนาของผนัง สภาพโลหะผสม และความเร็ว ดังนั้นควรตรวจสอบกับข้อมูลการทดสอบของซัพพลายเออร์เสมอ
0.05 ถึง 0.12
ช่วงค่าสัมประสิทธิ์การเสียดสีแบบแห้งทั่วไปสำหรับบรอนซ์ที่ฝังกราไฟต์วิ่งชนเพลาเหล็กชุบแข็งหลังจากเกิดฟิล์มถ่ายโอน
สำหรับการออกแบบที่ทำจากทองเหลืองซึ่งมีกราไฟท์ฝังอยู่ บูชทองเหลืองหล่อลื่นแข็ง JDB650 นำเสนอโดย Shuangnuo เป็นแพลตฟอร์มมาตรฐานสำหรับแอปพลิเคชันนำทางและตัวดีดออก
 ขายส่ง JDB650 บูชทองเหลืองหล่อลื่นในตัวซัพพลายเออร์ตลับลูกปืน Oilless, คอมพ์ Zhejiang Shuangnuo Bearing Technology Co., Ltd. คือจีน JDB650 บูชทองเหลืองหล่อลื่นตัวเองซัพพลายเออร์ตลับลูกปืน Oilless, บริษัท เรา... ดูผลิตภัณฑ์ →
ก่อนที่จะสรุปเกรดวัสดุ ให้เปรียบเทียบความเร็วการทำงานและโหลดกับขีดจำกัด PV ของตลับลูกปืนใน การวิเคราะห์ทางเทคนิคของขีดจำกัด PV และอัตราการสึกหรอของบูชบรอนซ์แบบหล่อลื่นในตัวเอง .
การตัดเฉือน ความคลาดเคลื่อน และการตกแต่งพื้นผิว
ความแม่นยำในการตัดเฉือนจะตัดสินว่าบุชชิ่งแบบหล่อลื่นในตัวทำงานเงียบๆ และสึกหรอเท่ากันตลอดอายุการใช้งานการออกแบบหรือไม่ บุชชิ่งที่มีโลหะผสมที่แม่นยำแต่เจาะหยาบจะพังเร็ว
ช่วงความอดทนโดยทั่วไป
บุชชิ่ง OEM ส่วนใหญ่ระบุด้วยรู H7 สำหรับพื้นผิวเลื่อนและมีการรบกวนที่เส้นผ่านศูนย์กลางภายนอก โดยปกติแล้วรูจะจับอยู่ที่บวก 0.025 ถึงบวก 0.050 มม. ในขณะที่บ่าตัวเรือนต้องการความกลมภายในไม่กี่ไมครอน ปกติด้านเพลาจะใช้ระยะห่าง f7 หรือ g6
การตกแต่งพื้นผิวและการรักษาขอบ
ผิวเจาะแทบไม่ต้องขัดเงาเหมือนกระจก ช่วง 0.8 ถึง 1.6 ไมโครมิเตอร์ Ra ช่วยรักษาการถ่ายเทสารหล่อลื่นในขณะที่หลีกเลี่ยงผ้าปูที่นอนก่อนวัยอันควร การลบมุมและขอบที่ลบคมมีความสำคัญมากกว่าภาพวาดส่วนใหญ่ เนื่องจากขอบที่แหลมคมสามารถขูดฟิล์มกราไฟท์ออกจากเพลาได้ในจังหวะแรก อย่าปรับพิกัดความเผื่อให้เข้มงวดขึ้นโดยไม่มีเหตุผลในการทำงาน เนื่องจากการควบคุมเพิ่มเติมทุกๆ ไมครอนจะทำให้ต้นทุนการตัดเฉือนเพิ่มขึ้น
ความกลมของรูที่แปรผัน 0.01 มม. สามารถตัดพื้นที่สัมผัสที่มีประสิทธิภาพ และเพิ่มแรงกดดันในพื้นที่มากพอที่จะทำให้อายุการใช้งานสั้นลงด้วยระยะขอบที่วัดได้ ระบุว่าความต้องการในการประกอบของคุณคืออะไร ไม่ใช่สิ่งที่เครื่องจักรสามารถทำได้
สำหรับค่าความเหมาะสมในทางปฏิบัติ โปรดดูที่ คู่มือการติดตั้งและพิกัดความเผื่อสำหรับบูชบรอนซ์ไร้น้ำมัน ซึ่งครอบคลุมถึงการรบกวน การกวาดล้าง และขั้นตอนการเตรียมการเจาะที่แนะนำ
การควบคุมคุณภาพที่ปกป้องโปรแกรม OEM
การจัดหา OEM ที่เชื่อถือได้ขึ้นอยู่กับการควบคุมองค์ประกอบทางเคมีในขั้นตอนการหลอมเหลว ไม่ใช่การตรวจสอบขั้นสุดท้ายเพียงอย่างเดียว หากโลหะผสมเบี่ยงเบนไปที่เตาหลอม จะไม่มีการตัดเฉือนใดๆ เลยที่จะฟื้นฟูความสามารถในการรับน้ำหนักได้
ที่ Zhejiang Shuangnuo Bearing Technology Co., Ltd. โลหะผสมจะถูกหล่อภายในบริษัทและตรวจสอบด้วยสเปกโทรสโกปีทั้งก่อน ระหว่าง และหลังการเท บริษัทดำเนินการเครื่องกลึง CNC เครื่องกลึง CNC และแมชชีนนิ่งเซ็นเตอร์มากกว่า 80 เครื่อง ซึ่งเก็บขั้นตอนการหล่อและการเก็บผิวละเอียดไว้ใต้หลังคาเดียวกัน ห้องปฏิบัติการบุคคลที่สามจะตรวจสอบองค์ประกอบของวัสดุและคุณสมบัติทางกลเป็นระยะๆ และมีรายงานผลการทดสอบที่เชื่อถือได้ตามคำขอ
- การวิเคราะห์สเปกตรัมที่เตาเผาเพื่อยืนยันเคมีของโลหะผสมก่อนและระหว่างการเท
- การทดสอบทางกลกับคูปองตัวอย่างเพื่อตรวจสอบความแข็ง ความต้านทานแรงดึง และการยืดตัว
- ใบรับรองการทดสอบวัสดุที่ติดตามชุดการส่งมอบกลับไปยังจุดหลอมเหลว
- การตรวจสอบโดยบุคคลที่สามที่เป็นอิสระสำหรับโปรแกรมที่ต้องใช้หลักฐานภายนอก
ผู้ซื้อควรเสนอราคาข้อกำหนดการรับรองในใบสั่งซื้อ ซัพพลายเออร์ที่หล่อโลหะผสมของตัวเองและดำเนินการสเปกโทรสโกปีในเตาเผาสามารถพิสูจน์เรื่องราวของวัสดุได้ ซัพพลายเออร์ที่ซื้อการหล่อจากตลาดไม่สามารถ
วิธีจัดโครงสร้างการสอบถาม OEM
วิธีที่เร็วที่สุดในการรับใบเสนอราคาที่ถูกต้องคือการส่งชุดข้อมูลจำเพาะที่สมบูรณ์ แทนที่จะส่งตัวอย่างที่ชำรุดหรือมุมมองรูปวาดเดี่ยว อินพุตที่ไม่สมบูรณ์จะทำให้เกิดการกำหนดราคาชั่วคราวและเปลี่ยนแปลงคำสั่งซื้อในภายหลัง
- ส่งการเขียนแบบมิติพร้อมเกณฑ์ความคลาดเคลื่อน พื้นผิว และบันทึกการรักษาขอบ
- ระบุเกรดและความแข็งของโลหะผสม หรือองค์ประกอบของวัสดุของชิ้นส่วนเดิม
- ให้โหลด ความเร็ว อุณหภูมิ และสภาพแวดล้อมสำหรับการตรวจสอบ PV
- กำหนดเกณฑ์การยอมรับ: วิธีการวัด รายงานวัสดุ ใบรับรองจากบุคคลที่สาม
- คาดการณ์ปริมาณและระยะเวลารอคอยเป้าหมายเพื่อให้ซัพพลายเออร์สามารถวางแผนการดำเนินการหล่อได้
| ฟิลด์ข้อมูลจำเพาะ | ทำไมมันถึงสำคัญ |
| รู เส้นผ่านศูนย์กลางภายนอก ความยาว หน้าแปลน | กำหนดความพอดีและป้องกันการแก้ไขการตัดเฉือนก่อนการประกอบ |
| เกรดโลหะผสมและความแข็ง | ตั้งค่าเพดานการรับน้ำหนักและพฤติกรรมการสึกหรอ |
| ประเภทน้ำมันหล่อลื่นและรูปแบบกระเป๋า | ตั้งค่าแรงเสียดทาน ช่วงอุณหภูมิ และคุณภาพของฟิล์ม |
| น้ำหนักบรรทุก ความเร็ว อุณหภูมิ สภาพแวดล้อม | ตรวจสอบระดับ PV และอายุการใช้งานที่คาดการณ์ไว้ |
| รายงานการทดสอบและใบรับรอง | กำหนดขอบเขตการยอมรับ การตรวจสอบย้อนกลับ และความรับผิด |
เมื่อบุชแบบกำหนดเองอยู่นอกขนาดแค็ตตาล็อกมาตรฐาน ให้ระบุข้อมูลอ้างอิงมาตรฐานที่ใกล้เคียงที่สุดและขนาดที่แก้ไข ซึ่งช่วยลดระยะเวลาในการประเมินและทำให้ซัพพลายเออร์มีพื้นฐานสำหรับความคลาดเคลื่อนและพฤติกรรมของวัสดุ ดู คำแนะนำเกี่ยวกับบูชบรอนซ์แบบกำหนดเองที่มีขนาดและความคลาดเคลื่อนที่ไม่ได้มาตรฐาน เพื่อดูรายละเอียด
คำถามที่พบบ่อย
บูชบรอนซ์หล่อลื่นตัวเองของ OEM มีอายุการใช้งานนานเท่าใด
อายุการใช้งานขึ้นอยู่กับค่า PV ความแข็งของเพลา และฟิล์มถ่ายโอนที่มีความเสถียรก่อตัวขึ้นระหว่างการแตกหักหรือไม่ บูชบรอนซ์ฝังกราไฟท์ที่ออกแบบมาอย่างดี โดยทั่วไปจะทำงานเป็นเวลาหลายพันชั่วโมงภายใต้ภาระที่มั่นคง การใช้งานที่มีโหลดชั่วขณะสูงต้องใช้ช่องหล่อลื่นเดียวกันเพื่อสร้างฟิล์มขึ้นมาใหม่หลังแต่ละเหตุการณ์
บูชเหล่านี้สามารถทำงานได้โดยไม่ต้องใช้น้ำมันหรือไม่?
ได้ แต่พื้นผิวยังคงต้องการระยะเวลาการพังทลายที่สั้นในระหว่างที่สารหล่อลื่นที่ฝังอยู่ถูกถ่ายโอนไปยังเพลา หลังจากที่ฟิล์มถ่ายโอนก่อตัวขึ้น บุชชิ่งจะแห้งโดยมีค่าสัมประสิทธิ์การเสียดสีในช่วง 0.05 ถึง 0.12 เมื่อเทียบกับเพลาเหล็กที่ทำเสร็จแล้วอย่างเหมาะสม
ขนาดใดที่ต้องปรากฏบนภาพวาด?
อย่างน้อยที่สุด ขนาดของรู เส้นผ่านศูนย์กลางภายนอก ความยาว ขนาดหน้าแปลน การลบมุม และพิกัดความเผื่อ เพิ่มผิวสำเร็จและความกลมให้กับรู เนื่องจากสิ่งเหล่านี้จะควบคุมการสร้างฟิล์มโดยตรงและการสึกหรอที่สม่ำเสมอ
คุณภาพโลหะผสมได้รับการตรวจสอบในโปรแกรม OEM อย่างไร
สเปกโทรสโกปีในขั้นตอนการหลอมเหลวจะยืนยันองค์ประกอบก่อนการเท และการทดสอบโดยบุคคลที่สามเป็นระยะจะยืนยันคุณสมบัติทางกล ผู้ซื้อควรขอใบรับรองการทดสอบวัสดุในการจัดส่งแต่ละครั้ง และสำหรับโปรแกรมที่สำคัญ ควรขอรายงานการตรวจสอบที่เป็นอิสระ
หากผลิตภัณฑ์มาตรฐานไม่ตรงกับกรณีโหลดของคุณ ให้ส่งแบบและสภาพการทำงาน Shuangnuo สามารถเสนอราคาการออกแบบ OEM โดยอิงจากโลหะผสมหล่อของตัวเอง การตัดเฉือนภายในบริษัท และการควบคุมคุณภาพที่ได้รับการจัดทำเป็นเอกสาร
ติดต่อเรา //
มีคำถาม? ติดต่อกลับ!
Zhejiang Shuangnuo Bearing Technology Co. , Ltd. มีความเชี่ยวชาญในการผลิตผลิตภัณฑ์แบริ่งบูลอัลลอย
ลิงค์ด่วน
สินค้าที่เกี่ยวข้อง
ติดต่อ
- เพิ่ม: หมายเลข 69, Tingyao East Road, เขตอุตสาหกรรมเมือง Ganyao, Jiashan County, มณฑลเจ้อเจียง, จีน, จีน
- โทรศัพท์: +86-15957371801
- โทรสาร: +86-0573-84038630
- อีเมล:
© 2024 Zhejiang Shuangnuo Bearing Technology Co. , Ltd.
ตลับลูกปืนโลหะผสมทองแดงที่กำหนดเอง
