-
 แบริ่งหล่อลื่นของแข็ง JDB JFBB Metric บูชแบริ่งหน้าแปลนกราไฟท์ Oilless แบบหล่อลื่นตัวเอง
-
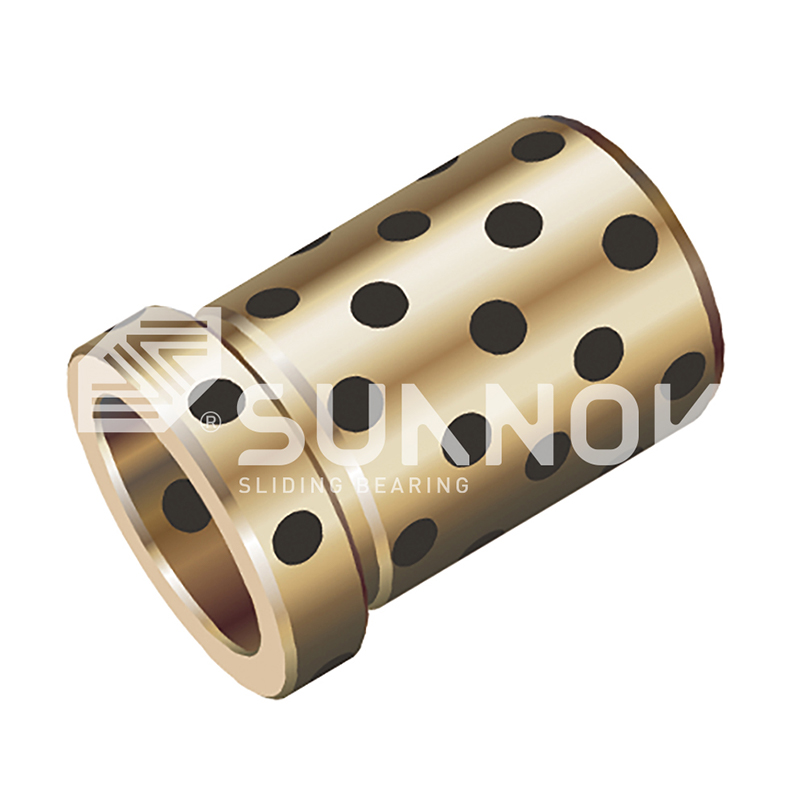 แบริ่งหล่อลื่นของแข็ง JDB JGBF ทองเหลือง Oilless Ejector หน้าแปลนแบริ่งบูช
-
 แบริ่งหล่อลื่นของแข็ง JDB บูชบรอนซ์แบบเสียบกราไฟท์แบบมีหน้าแปลน, แบริ่งปลอกบรอนซ์ Oilless หล่อลื่นตัวเอง GB71 NAAMS
-
 แบริ่ง bimetallic ที่เก็บน้ำมัน 200 # B บุชชิ่งโลหะผสมทองแดงผสมทองแดง, บุชแบริ่งเลื่อนคอมโพสิตเหล็ก - ทองแดง
-
 แบริ่ง bimetallic ที่เก็บน้ำมัน บูชคอมโพสิตหล่อลื่นตัวเองแบบหน้าแปลน, บูชหน้าแปลน Oilless 200#F
-
 แบริ่ง bimetallic ที่เก็บน้ำมัน 200#P5 Thin Steel Graphite Insert Wear Plate, With 6 Countersunk Holes
-
 แบริ่งหล่อลื่นขอบเขต SF-2 SF-2 ขอบเขตการหล่อลื่นด้วยตนเอง Oilless Sliding Bushing Bearing, พุ่มไม้ที่ไม่มีตะกั่ว
-
 แบริ่งห่อบรอนซ์ FB090 แบริ่งห่อบรอนซ์ FB092


ปัญหาและแนวทางแก้ไขของบูชบรอนซ์: การสึกหรอ การยึด การกัดกร่อน การแก้ไขการติดตั้ง
ข่าวอุตสาหกรรม-บูชไกด์สีบรอนซ์บนแม่พิมพ์ฉีดขึ้นรูปล้มเหลวหลังจากใช้งานมาสิบเอ็ดสัปดาห์ ทีมงานซ่อมบำรุงพบเครื่องหมายให้คะแนนแนวแกนลึก ขอบโค้งงอบนโซนรับน้ำหนัก และอนุภาคโลหะติดอยู่ในข้อต่อจาระบี ชิ้นส่วนอะไหล่มีราคาถูก การหยุดการผลิต การทำงานซ้ำ และชั่วโมงของช่างเทคนิคมีค่าใช้จ่ายเกือบห้าเท่าของราคาบุชชิ่ง ความล้มเหลวของบูชบรอนซ์นั้นไม่ค่อยเกิดขึ้นแบบสุ่ม พวกเขาปฏิบัติตามรูปแบบที่สามารถระบุได้ และแต่ละรูปแบบก็มีการแก้ไขในทางปฏิบัติ
บูชบรอนซ์ล้มเหลวในห้ารูปแบบซ้ำ: การสึกหรอจากการเสียดสี การยึดและการครูด การแตกร้าวเมื่อยล้า การกัดกร่อน และข้อผิดพลาดในการติดตั้งหรือความคลาดเคลื่อน จับคู่อาการที่มองเห็นได้กับสาเหตุที่แท้จริง และโดยปกติแล้วคุณสามารถแก้ไขปัญหาได้ในหน้าต่างการบำรุงรักษาตามกำหนดการครั้งถัดไป แทนที่จะรอการปิดระบบฉุกเฉิน
ห้าโหมดความล้มเหลวของบูชบรอนซ์ที่พบบ่อยที่สุด
ความล้มเหลวของบูชบรอนซ์แบ่งออกเป็นห้าประเภท และการสึกหรอจากการเสียดสีที่เกิดจากการปนเปื้อนเป็นสาเหตุของความล้มเหลวก่อนกำหนดในอุปกรณ์อุตสาหกรรมที่ใหญ่ที่สุด
บุชชิ่งสีบรอนซ์เป็นแบริ่งเลื่อนทรงกระบอกที่ถูกกดลงในตัวเรือนเพื่อรองรับเพลาหมุนหรือลูกสูบ ในรุ่นที่ต้องหล่อลื่นในตัวเอง ปลั๊กสารหล่อลื่นชนิดแข็ง ซึ่งโดยทั่วไปคือกราไฟท์หรือสารประกอบที่เป็นกรรมสิทธิ์ จะถูกฝังอยู่ในผนังลูกปืนและถ่ายเทฟิล์มลงบนพื้นผิวเพลาระหว่างการทำงาน
| โหมดความล้มเหลว | อาการเบื้องต้น | สาเหตุที่แท้จริง | วิธีแก้ปัญหาที่เร็วที่สุด |
| การสึกหรอแบบมีฤทธิ์กัดกร่อน | เพลามีรอยหยัก รูเจาะหยาบ อนุภาคโลหะในน้ำมัน | มีการปนเปื้อน เพลาอ่อน การปิดผนึกไม่ดี | ปิดโพรง เสริมเพลาให้แข็งเป็น เหล็กแผ่นรีดร้อน 45 ถึง 55 |
| ชักหรือหวด | ร้องเสียงแหลม ติดเป็นรอยเชื่อม | ฟิล์มหล่อลื่นยุบตัว, PV โอเวอร์โหลด, ระยะห่างที่แน่นหนา | ใช้วัสดุที่ฝังสารหล่อลื่นที่เป็นของแข็ง และมีช่องว่างแบบเปิด |
| ความเหนื่อยล้าแตกร้าว | รอยแตกหรือสะเก็ดละเอียดบนโซนรับน้ำหนัก | โอเวอร์โหลดแบบวน, การโหลดขอบ, ผนังบาง | เสริมกำลังหนุน เพิ่มความหนาของผนัง จัดแนวขอบ |
| การกัดกร่อน | มีคราบสีเขียวหรือสีดำ มีรูพรุน หลวม | ความชื้น สารหล่อเย็น สารเคมีที่มีฤทธิ์รุนแรง | เลือกโลหะผสมที่ทนทาน ปิดผนึกตัวเรือน |
| ความคลาดเคลื่อนหรือข้อผิดพลาดในการติดตั้ง | การทำงานที่ร้อน การผูกมัด การสั่นสะเทือนของเพลา | การกดพอดีมากเกินไป รูเสียหาย การวางแนวไม่ตรง | ใช้ขนาดพอดี H7-h6 รีมด้วยเครื่องมือที่ปรับเทียบแล้ว จัดตำแหน่ง |
หลักทั่วไป: เมื่อบูชบรอนซ์เสียเร็ว สงสัยว่ามีการปนเปื้อน การหล่อลื่นพัง หรือข้อผิดพลาดในการติดตั้งก่อนที่จะตำหนิวัสดุ
การสึกหรอจากการเสียดสี: การปนเปื้อนคือสาเหตุที่แท้จริง
การสึกหรอจากการเสียดสีเป็นสาเหตุหลักของความล้มเหลวของบูชบรอนซ์ก่อนกำหนด และกลไกการสึกหรอมาจากเพลาและสภาพแวดล้อม ไม่ใช่จากวัสดุบุชชิ่งเอง
อนุภาคแข็งในช่วง 5 ถึง 50 ไมโครเมตร โดยทั่วไปของกรวดในอากาศ สะเก็ดเชื่อม และเศษตัด จะเข้าสู่ระยะห่างของตลับลูกปืนและฝังอยู่ในบรอนซ์ที่นิ่มกว่า เม็ดที่ฝังอยู่จะตัดพื้นผิวของเพลา และเพลาที่เสียหายจะทำหน้าที่เป็นตะไบติดกับบุชชิ่ง เพลาแบบอ่อนที่ต่ำกว่า HRC 40 จะช่วยเร่งรอบการทำงานเนื่องจากจะขับเศษของตัวเองเข้าไปในช่องว่าง
- ปิดผนึกช่องแบริ่งด้วยลิปซีลยางหรือผ้าสักหลาดที่ปัดน้ำฝนเมื่อสภาพแวดล้อมสกปรก
- เพิ่มความแข็งของพื้นผิวเพลาเป็น HRC 45 ถึง 55 ด้วยการกราวด์ Ra 0.4 ถึง 0.8 ไมโครเมตร
- ใช้น้ำมันหรือจาระบีแรงดันบวกเพื่อชะล้างอนุภาคออกก่อนที่จะฝัง
- ในสภาพแวดล้อมที่เปียกหรือมีสารละลาย ให้ติดตั้งการออกแบบบุชชิ่งสีบรอนซ์แบบปิดผนึก
สำหรับโรงหล่อ เครื่องบด และเครื่องจักรก่อสร้างที่มีฝุ่นมาก FB090 ตลับลูกปืนห่อสีบรอนซ์ ผสมผสานเปลือกทองแดงที่แข็งแกร่งเข้ากับชั้นหล่อลื่นด้วยกราไฟท์ เพื่อรักษาฟิล์มถ่ายโอนที่มีความเสถียร แม้ว่าจาระบีธรรมดาจะถูกชะล้างออกไปแล้วก็ตาม
 ขายส่งแบริ่งห่อบรอนซ์ FB090 | บูชและปลอกหล่อลื่นในตัว Zhejiang Shuangnuo Bearing Technology Co., Ltd. คือจีน FB090 แบริ่งห่อทองสัมฤทธิ์ | ซัพพลายเออร์บูชและปลอกหล่อลื่นในตัว, คอม... ดูผลิตภัณฑ์ →
38% ของความล้มเหลวของบุชชิ่งในช่วงต้นซึ่งเกิดจากการสึกหรอจากการเสียดสี
HRC 45 ความแข็งของเพลาขั้นต่ำสำหรับสภาพแวดล้อมที่สกปรก
5 ถึง 50 ช่วงอนุภาคไมครอนทำให้เกิดการเสียดสีสามส่วน
ข้อสรุปในทางปฏิบัติ: การอัพเกรดความแข็งของเพลาและการปิดผนึกช่องแบริ่งมักจะช่วยยืดอายุของบุชชิ่งได้ 2-3 เท่า โดยไม่มีการเปลี่ยนแปลงวัสดุบุชชิ่ง
การชักและการกัด: เมื่อฟิล์มหล่อลื่นยุบตัว
การยึดเกาะเกิดขึ้นเมื่อฟิล์มหล่อลื่นระหว่างเพลาและบุชชิ่งแตกตัวภายใต้แรงดันเฉพาะที่สูงหรือความเร็วเลื่อนสูง ทำให้สามารถสัมผัสโลหะกับโลหะได้โดยตรง
สัญญาณแรกมักจะเป็นเสียงแหลมสูง ตามมาด้วยก้านที่เกาะติดและปล่อยในลักษณะกระตุก ภายในไม่กี่นาที อุณหภูมิในท้องถิ่นจะสูงขึ้น รอยเชื่อมไมโครจะก่อตัวและหลุดออก และพื้นผิวบุชชิ่งก็กลายเป็นโครงข่ายของโลหะที่ฉีกขาด ทริกเกอร์ปกติคือโหลด PV เกินขีดจำกัดของวัสดุ PV เท่ากับความดันจำเพาะในหน่วย N/mm² คูณด้วยความเร็วการเลื่อนในหน่วย m/s
บูชบรอนซ์ธรรมดาที่ต้องอาศัยน้ำมันหรือจาระบีภายนอกมีขีดจำกัด PV ต่อเนื่องในทางปฏิบัติใกล้กับ 0.5 N/mm² m/s เมื่อฟิล์มน้ำมันหายไป บุชชิ่งบรอนซ์กราไฟท์แบบฝังจะทำงานแบบแห้งที่ประมาณ 2.5 N/mm² m/s ต่อเนื่อง เนื่องจากปลั๊กจะปล่อยฟิล์มถ่ายโอนการหล่อลื่นอย่างต่อเนื่อง ที่ บูชทองเหลืองหล่อลื่นแข็ง JDB650 จาก Zhejiang Shuangnuo Bearing Technology Co., Ltd. เป็นตัวเลือกทั่วไปในหมวดหมู่นี้
 ขายส่ง JDB650 บูชทองเหลืองหล่อลื่นในตัวซัพพลายเออร์ตลับลูกปืน Oilless, คอมพ์ Zhejiang Shuangnuo Bearing Technology Co., Ltd. คือจีน JDB650 บูชทองเหลืองหล่อลื่นตัวเองซัพพลายเออร์ตลับลูกปืน Oilless, บริษัท เรา... ดูผลิตภัณฑ์ →
| สภาพ | สีบรอนซ์ธรรมดา เลี้ยงด้วยน้ำมัน | สีบรอนซ์พร้อมปลั๊กสารหล่อลื่นที่เป็นของแข็ง |
| ความสามารถ PV ต่อเนื่อง | จำกัดด้วยการจัดหาน้ำมัน ประมาณ 0.5 N/mm² m/s เมื่อฟิล์มหายไป | แห้งได้ประมาณ 2.5 N/mm² m/s |
| แรงเสียดทานเริ่มต้น | สูงจนเกิดเป็นฟิล์มน้ำมัน | ฟิล์มถ่ายโอนต่ำจะเกิดขึ้นทันที |
| ข้อกำหนดการจัดหาน้ำมัน | ต่อเนื่องโดยมีความเสี่ยงที่จะเกิดความล้มเหลวหากปั๊มหรือฟีดสูญหาย | ไม่มี |
| อุณหภูมิในการทำงาน | ถูกจำกัดด้วยการเกิดออกซิเดชันของน้ำมัน โดยทั่วไปจะมีอุณหภูมิต่ำกว่า 120°C | สูงถึงประมาณ 300°C ด้วยปลั๊กกราไฟท์ |
ตรวจสอบโหลดและความเร็วจริงเทียบกับ ขีดจำกัด PV สำหรับตลับลูกปืนแบบหล่อลื่นในตัวเอง ก่อนที่จะเลือกวัสดุ และเพิ่มระยะห่าง 0.02 ถึง 0.05 มม. เมื่อไม่สามารถหลีกเลี่ยงการหล่อลื่นส่วนขอบได้
ข้อสรุปในทางปฏิบัติ: หากไม่สามารถรับประกันการจ่ายน้ำมันอย่างต่อเนื่อง การเปลี่ยนไปใช้บุชชิ่งบรอนซ์ที่ฝังสารหล่อลื่นจะช่วยขจัดสาเหตุที่ใหญ่ที่สุดเพียงข้อเดียวของการยึดติด
ความเหนื่อยล้า การกัดกร่อน และข้อผิดพลาดด้านความคลาดเคลื่อน
นอกเหนือจากการสึกหรอและการยึดเกาะแล้ว เส้นทางความล้มเหลวที่เงียบกว่าสามเส้นทางยังอธิบายถึงปัญหาอื่นๆ ของบูชบรอนซ์ ได้แก่ การแตกร้าวเมื่อยล้า การกัดกร่อน และข้อผิดพลาดในการติดตั้งหรือความคลาดเคลื่อน
ความเมื่อยล้าแตก
โหลดแบบวนซ้ำๆ เกินขีดจำกัดความทนทานของรอยแตกร้าวใต้พื้นผิวนิวคลีเอตของโลหะผสม ซึ่งจะเติบโตและแตกออกเป็นสะเก็ด การโหลดขอบจากเพลาที่เอียงและผนังลูกปืนที่บางเกินไปจะช่วยเร่งกระบวนการให้เร็วขึ้น
ที่จุดข้อต่อที่มีการรับน้ำหนักมาก บูชบรอนซ์หล่อแข็งที่มีผนังหนาขึ้นจะกระจายน้ำหนักไปทั่วพื้นที่ขนาดใหญ่ ที่ JDB600 ตลับลูกปืนบรอนซ์หล่อ ใช้ในแท่นอัด ข้อต่อของรถขุด และอุปกรณ์โรงถลุงเหล็ก ซึ่งความต้านทานต่อความล้ามีความสำคัญมากกว่าแรงเสียดทานต่ำ
 ขายส่ง JDB-600 Cast Self-Lubricating Bronze Guide Bushing Bearing ซัพพลายเออร์ Zhejiang Shuangnuo Bearing Technology Co., Ltd. คือจีน JDB-600 Cast Self-Lubricating Bronze Guide Bushing Bearing ซัพพลายเออร์ บริษัท W... ดูผลิตภัณฑ์ →
การกัดกร่อน
สารหล่อเย็น คอนเดนเสทที่เป็นกรด สเปรย์น้ำทะเล และแม้แต่ความชื้นนิ่งก็ทำร้ายโลหะผสมทองแดง ทองเหลืองมีแนวโน้มที่จะเกิดการสลายตัวของสังกะสีโดยเฉพาะอย่างยิ่ง โดยทิ้งฟองน้ำทองแดงที่มีรูพรุนไว้เบื้องหลัง บรอนซ์ดีบุกต้านทานกรดเจือจางได้ดีกว่า ในขณะที่อะลูมิเนียมบรอนซ์เป็นตัวเลือกที่แนะนำสำหรับการสัมผัสกับน้ำทะเลและคลอไรด์
ความคลาดเคลื่อนและข้อผิดพลาดในการติดตั้ง
การกดพอดีมากเกินไปจะทำให้รูบุชชิ่งหดตัวหลังการติดตั้ง ส่งผลให้ระยะห่างที่ควบคุมได้ลดลงเหลือศูนย์ การรีมด้วยเครื่องมือที่มีขนาดเล็กกว่าปกติหรือสึกหรอจะทำให้พื้นผิวฉีกขาดซึ่งทำลายตลับลูกปืน การวางแนวมุมที่ไม่ตรงของรูตัวเรือนจะเน้นรับภาระที่ขอบด้านหนึ่ง และสร้างรูปแบบการสึกหรอเฉพาะจุด
| เส้นผ่านศูนย์กลางเพลา | การกวาดล้างเส้นผ่านศูนย์กลางที่แนะนำ |
| 6 ถึง 10 มม | 0.02 ถึง 0.04 มม |
| 10 ถึง 50 มม | 0.04 ถึง 0.09 มม |
| 50 ถึง 120 มม | 0.09 ถึง 0.15 มม |
| 120 ถึง 250 มม | 0.15 ถึง 0.25 มม |
ขั้นตอนการสวมอัดแบบสมบูรณ์ ตั้งแต่การเตรียมเจาะไปจนถึงการรีมขั้นสุดท้าย ครอบคลุมอยู่ในของเราแล้ว ความทนทานต่อบูชบรอนซ์ oilless และคู่มือการติดตั้ง .
ข้อสรุปในทางปฏิบัติ: วัดระยะห่างหลังจากการกด ไม่ใช่แค่ก่อนเท่านั้น ระยะห่างที่ดูถูกต้องบนแบบร่างอาจหายไปได้เมื่อบุชชิ่งถูกกดลงในตัวเครื่องที่มีขนาดเล็กกว่าปกติ
วินิจฉัยสาเหตุที่แท้จริงด้วยการตรวจสอบสิบนาที
คุณสามารถระบุสาเหตุที่แท้จริงของความล้มเหลวของบูชบรอนซ์ได้ภายในสิบนาทีโดยการตรวจสอบพื้นผิวที่สึกหรอ สภาพของเพลา และการอ่านระยะห่าง
แผนภูมิแท่งแนวนอนด้านล่างแสดงการกระจายสาเหตุโดยทั่วไปที่เห็นในบันทึกการบำรุงรักษาภาคสนามสำหรับบูชบรอนซ์อุตสาหกรรม
- วัดรูที่ชำรุดและเปรียบเทียบกับของเดิม: ขนาดที่ใหญ่เกินไปสม่ำเสมอจะชี้ไปที่การสึกหรอจากการเสียดสีหรือการกัดกร่อน ในขณะที่การขยายเฉพาะจุดจะชี้ไปที่การวางแนวที่ไม่ตรง
- ตรวจสอบเพลา: พื้นผิวที่เป็นรอยหมายถึงมีการปนเปื้อน พื้นผิวขัดเงาสีน้ำเงินหมายถึงมีความร้อนสูงเกินไป และการเคลือบผิวที่ไม่มีการแตะต้องด้วยบูชที่สึกหรอบ่งชี้ว่าตัวเรือนหรือข้อบกพร่องในการจัดตำแหน่ง
- ตรวจสอบบุชชิ่งด้านหลัง: รอยขูดบนเส้นผ่านศูนย์กลางภายนอกหมายความว่ารูตัวเรือนงอหรือสวมอัดเบาเกินไป
- ตรวจสอบคราบน้ำมัน: กลิ่นไหม้บ่งบอกถึงการยุบตัวของฟิล์ม และสีเขียวน้ำเงินบ่งบอกถึงกิจกรรมการกัดกร่อน
ความล้มเหลวที่เกิดซ้ำด้วยอาการเดียวกันหลังการเปลี่ยนเป็นสัญญาณที่ชัดเจนว่ากลยุทธ์การหล่อลื่นจะต้องเปลี่ยนแปลงมากกว่าเกรดวัสดุ ของเรา เคล็ดลับการบำรุงรักษาเพื่ออายุการใช้งานที่ยาวนานของบูชบรอนซ์แบบหล่อลื่นในตัวเอง ครอบคลุมช่วงการตรวจสอบและขั้นตอนที่เราแนะนำหลังจากเหตุการณ์ความล้มเหลวครั้งแรก
วิธีแก้ปัญหาที่ชาญฉลาดที่สุดสำหรับความล้มเหลวที่เกิดขึ้นซ้ำๆ คือการเปลี่ยนระบบหล่อลื่น ไม่ใช่แค่บุชชิ่งเท่านั้น การเปลี่ยนจากบุชชิ่งบรอนซ์ธรรมดาที่หล่อลื่นภายนอกไปเป็นรุ่นหล่อลื่นในตัวเอง จะช่วยขจัดปัญหาที่พบบ่อยที่สุดของความล้มเหลวในสนาม
คำถามที่พบบ่อย
ฉันจะทราบได้อย่างไรว่าบูชบรอนซ์ของฉันชำรุดจากการสึกหรอหรือจากการโอเวอร์โหลด
รูที่ขยายใหญ่สม่ำเสมอและมีรอยขีดข่วนตามแกนละเอียดบ่งบอกถึงการสึกหรอจากการเสียดสี การฉีกขาด การหลุดลอก หรือการเจาะเป็นวงรีที่แปลเป็นภาษาท้องถิ่น บ่งชี้ถึงการบรรทุกเกินพิกัดหรือการวางแนวที่ไม่ตรง ผงโลหะละเอียดในจาระบีเป็นเรื่องปกติของการสึกหรอตามปกติ ในขณะที่อนุภาคฉีกขาดขนาดใหญ่ที่เดินทางพร้อมกลิ่นน้ำมันไหม้ ชี้ไปที่อาการชัก
บูชบรอนซ์ควรมีระยะห่างเท่าใด?
สำหรับการใช้งานในอุตสาหกรรมทั่วไป ให้ใช้เส้นผ่านศูนย์กลางเพลาประมาณ 0.01 เปอร์เซ็นต์สำหรับเพลาขนาดเล็ก และเพิ่มขึ้นเป็น 0.10 เปอร์เซ็นต์สำหรับเพลาที่สูงกว่า 120 มม. ค่าที่แน่นอนขึ้นอยู่กับวัสดุ น้ำหนักบรรทุก ความเร็ว และอุณหภูมิ ตารางที่ 3 แสดงช่วงเริ่มต้นทั่วไปสำหรับบูชบรอนซ์
บูชบรอนซ์แบบหล่อลื่นในตัวสามารถแทนที่บูชแบบหล่อลื่นด้วยจาระบีในตัวเรือนเดียวกันได้หรือไม่
ใช่ในกรณีส่วนใหญ่ ข้อกำหนดการเจาะตัวเรือนและผิวเพลาเกือบจะเหมือนกัน และเวอร์ชันแบบหล่อลื่นในตัวทำให้ไม่จำเป็นต้องใช้ท่อจาระบี ข้อต่อ และการหล่อลื่นซ้ำเป็นระยะๆ ตรวจสอบระดับ PV ของการเปลี่ยนเทียบกับโหลดและความเร็วจริงก่อนทำการติดตั้ง
ควรตรวจสอบบูชบรอนซ์บ่อยแค่ไหน?
สำหรับการดำเนินงานทางอุตสาหกรรมอย่างต่อเนื่อง ให้ตรวจสอบตามกำหนดการเปลี่ยนถ่ายน้ำมันทุกครั้งหรือทุกๆ 2,000 ถึง 4,000 ชั่วโมงการทำงาน ขึ้นอยู่กับว่ากรณีใดจะเกิดขึ้นก่อน ในสภาพแวดล้อมที่มีการปนเปื้อนหรือมีอุณหภูมิสูง ให้ลดช่วงเวลาดังกล่าวลงครึ่งหนึ่ง
หากบุชชิ่งบรอนซ์ล้มเหลวสองครั้งโดยมีอาการเดียวกัน ให้บันทึกรูปแบบการสึกหรอ การวัดระยะห่าง และสภาพเพลาก่อนออกแบบชุดประกอบใหม่ จุดข้อมูลทั้งสามจุดชี้ไปที่วัสดุและสารละลายหล่อลื่นที่ถูกต้องได้เร็วกว่าเอกสารข้อมูลใดๆ
ติดต่อเรา //
มีคำถาม? ติดต่อกลับ!
Zhejiang Shuangnuo Bearing Technology Co. , Ltd. มีความเชี่ยวชาญในการผลิตผลิตภัณฑ์แบริ่งบูลอัลลอย
ลิงค์ด่วน
สินค้าที่เกี่ยวข้อง
ติดต่อ
- เพิ่ม: หมายเลข 69, Tingyao East Road, เขตอุตสาหกรรมเมือง Ganyao, Jiashan County, มณฑลเจ้อเจียง, จีน, จีน
- โทรศัพท์: +86-15957371801
- โทรสาร: +86-0573-84038630
- อีเมล:
© 2024 Zhejiang Shuangnuo Bearing Technology Co. , Ltd.
ตลับลูกปืนโลหะผสมทองแดงที่กำหนดเอง
